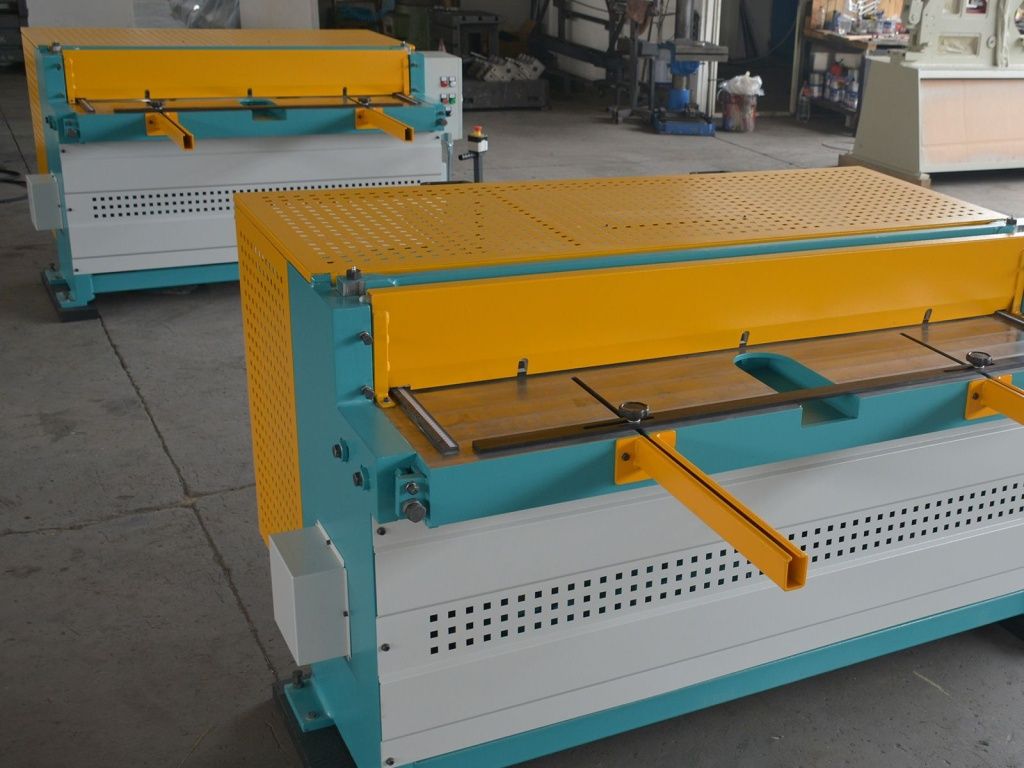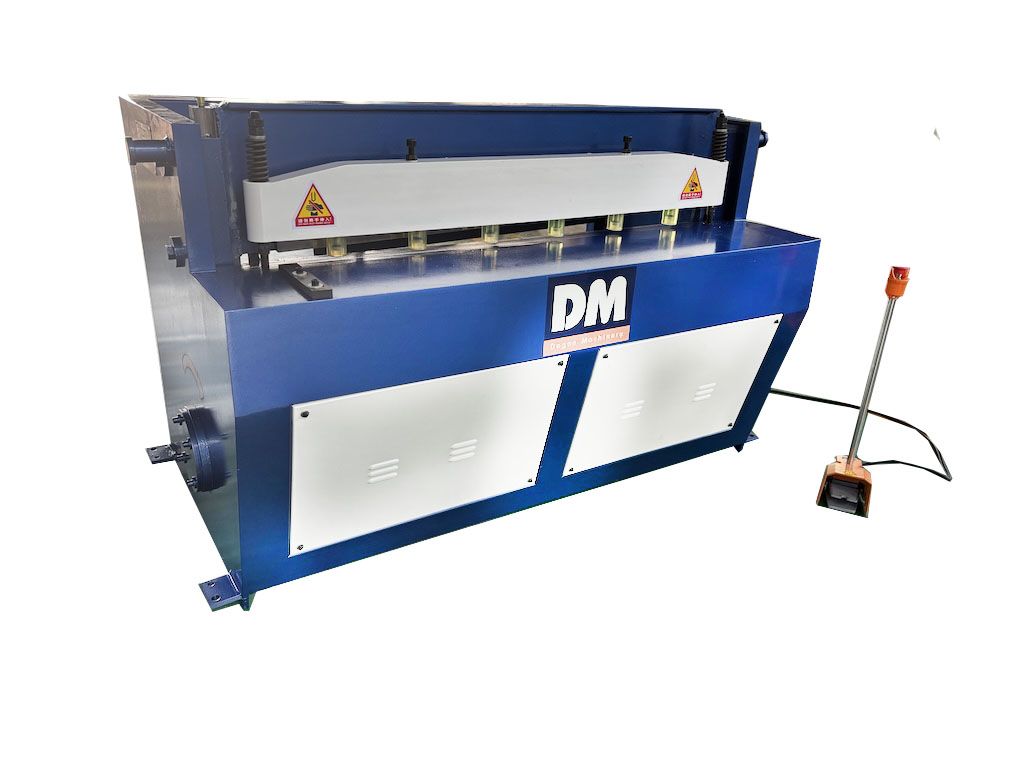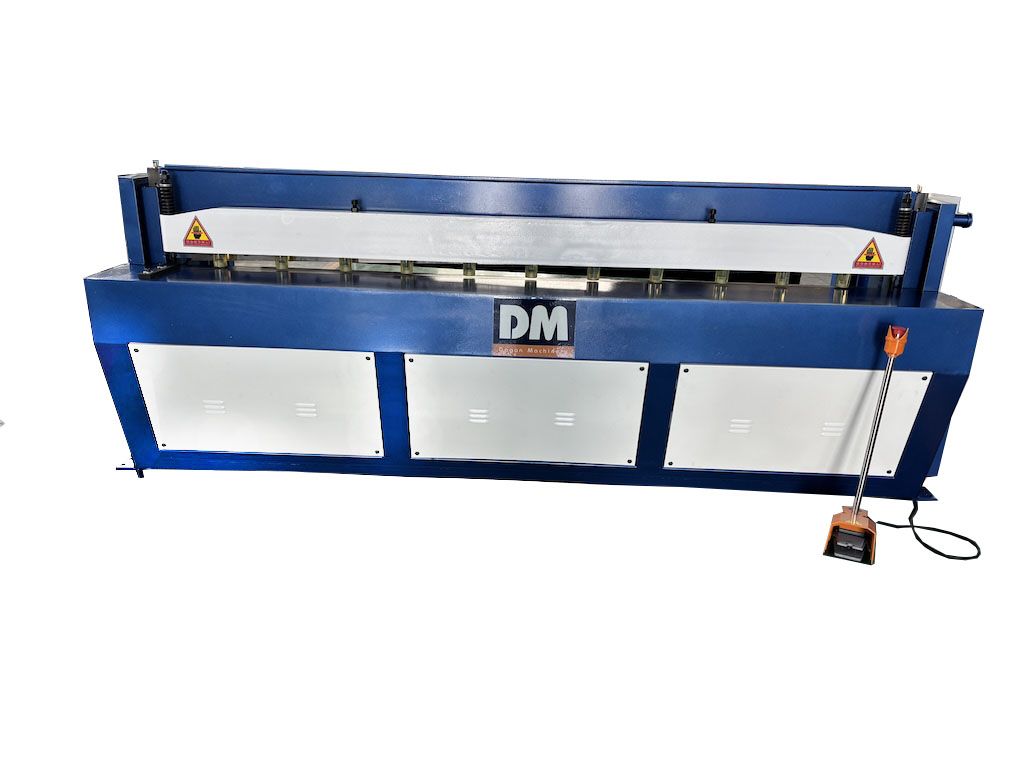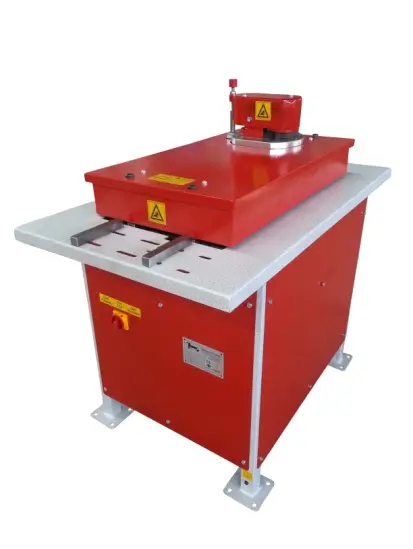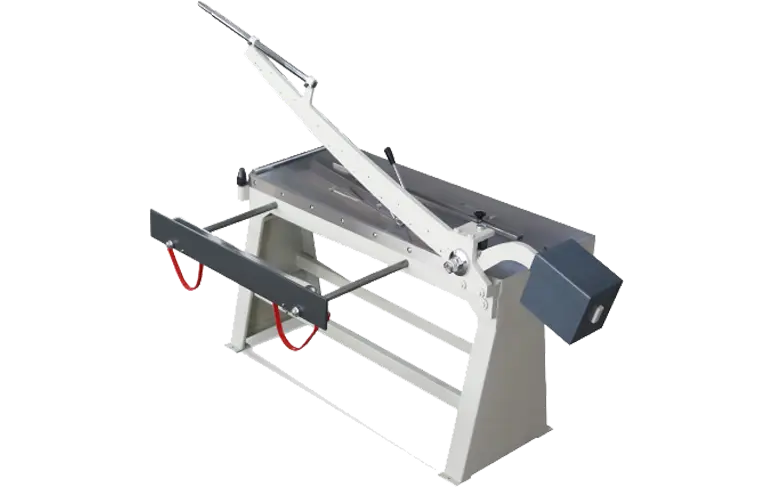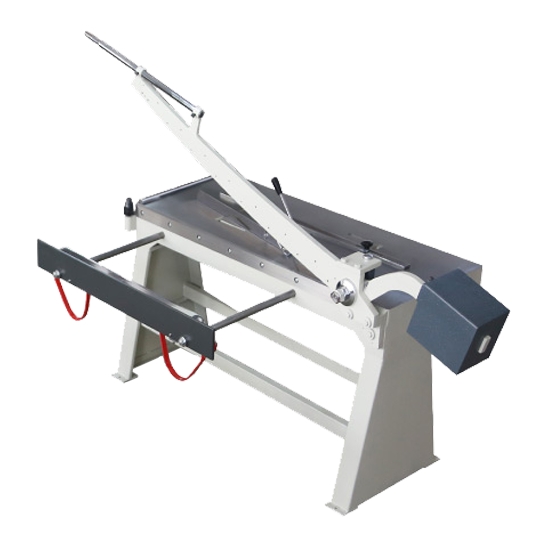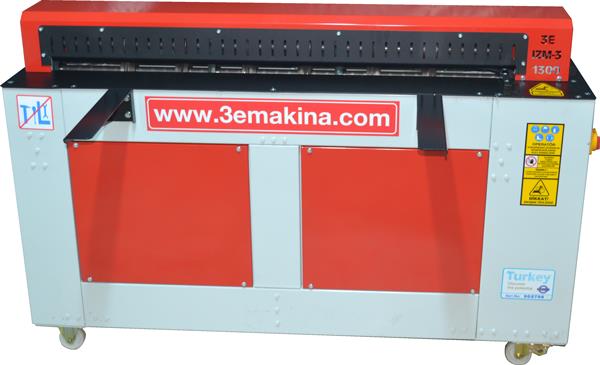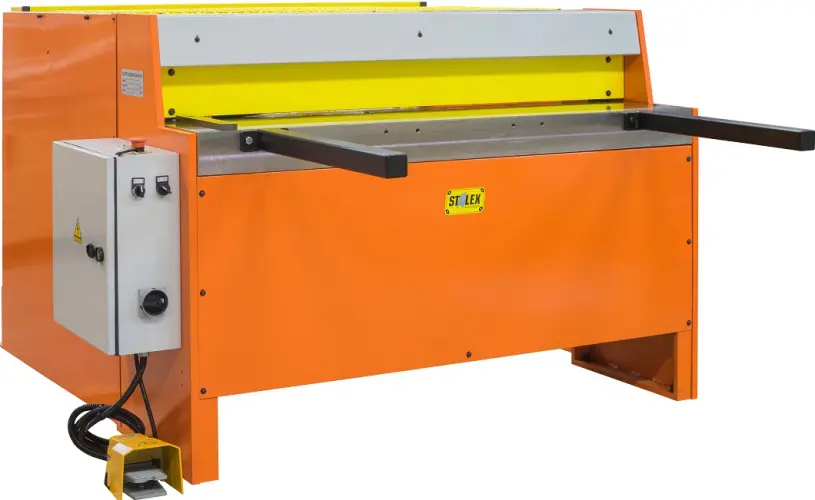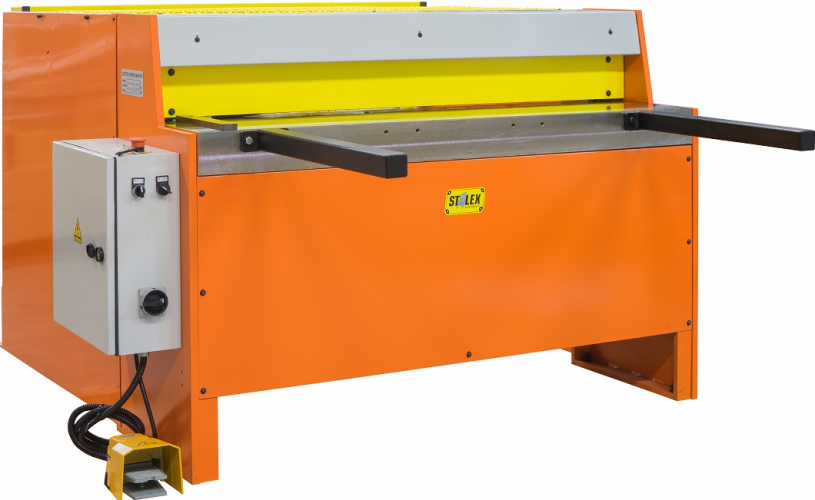
Гильотина — это станок для прямолинейной резки листового металла, в котором подвижный верхний нож опускается навстречу неподвижному нижнему, разрезая заготовку за счёт сдвигового усилия. Электромеханические гильотины — самый производительный и энергоэффективный тип такого оборудования для серийного раскроя металла толщиной до 6–16 мм.
Что такое гильотина простыми словами
Гильотина — это промышленные ножницы для металла. В отличие от бытовых ножниц, где усилие создаётся руками, здесь мощный привод (электромотор + механика или гидравлика) опускает тяжёлый нож с большой скоростью и стабильным усилием. Простыми словами: станок, который режет лист по прямой линии, фиксируя материал прижимом и выполняя рез одним ходом ножа.
Принцип работы гильотинных ножниц
Принцип работы гильотинных ножниц основан на сдвиговом (ножничном) резании: верхний нож движется вниз под углом к нижнему, создавая сосредоточенное касательное усилие в зоне контакта с металлом.
Ключевые этапы цикла резки
- Подача и позиционирование листа. Оператор укладывает лист на стол, задний упор (ручной или с ЧПУ) задаёт размер отрезаемой полосы.
- Прижим заготовки. Прижимная балка фиксирует лист, исключая смещение и подъём в момент реза.
- Рабочий ход ножа. Электродвигатель через кривошипно-шатунный/эксцентриковый механизм опускает траверсу с верхним ножом.
- Разделение металла. За счёт угла наклона ножа (0,5–3°) рез идёт последовательно от края к краю, что снижает пиковое усилие в 3–8 раз по сравнению с параллельным ходом.
- Возврат и сброс детали. Нож возвращается в исходное положение, готовясь к следующему циклу.
У электромеханических моделей электродвигатель через редуктор вращает эксцентрик или кривошип, который преобразует вращение в возвратно-поступательное движение траверсы с ножом. Гидравлики и маслостанции нет, поэтому станок готов к работе через 2–3 минуты после включения и не требует прогрева рабочей жидкости.
Почему важен угол наклона ножа
-
0,5–1,5° — тонкий лист до ~3 мм.
-
1,5–3° — толстый прокат 6–20 мм.
Слишком большой угол усиливает скручивание узких полос, слишком малый — растёт усилие на привод.
Преимущества электромеханических гильотин
Электромеханические модели занимают нишу между ручными и тяжёлыми гидравлическими гильотинами, сочетая высокую скорость цикла и низкую стоимость владения.
Основные преимущества
- Высокая производительность. Скорость цикла 20–40 ходов/мин против 6–14 у гидравлики.
- Экономия на эксплуатации. Нет гидравлического масла, фильтров, сложной системы охлаждения; ниже энергопотребление.
- Точность реза. Позиционирование заднего упора на моделях с ЧПУ до ±0,1 мм; общий допуск ±0,2–0,5 мм.
- Надёжность и простота. Жёсткая станина, фиксированный ход траверсы, минимальное обслуживание.
- Быстрый старт. Станок готов к работе через 2–3 минуты, что критично в неотапливаемых цехах.
- Чистый рез без заусенцев при правильном зазоре и остроте ножей.
Сравнение типов привода
|
Параметр
|
Электромеханические
|
Гидравлические
|
Ручные / ножные
|
|
Толщина реза (сталь)
|
до 6–16 мм
|
до 20–40 мм
|
до 1,5–3 мм
|
|
Скорость цикла
|
20–40 ходов/мин
|
6–14 ходов/мин
|
ручной режим
|
|
Регулировка хода
|
фиксированный
|
регулируемый в любой точке
|
—
|
|
Обслуживание
|
минимальное
|
гидросистема, масло, фильтры
|
минимальное
|
|
Энергопотребление
|
ниже
|
выше
|
нет
|
Область применения электромеханических гильотин
Область применения электромеханических гильотин охватывает как крупное производство, так и малые мастерские, где нужен быстрый и точный прямолинейный рез.
Ключевые отрасли
- Машиностроение. Раскрой заготовок из листового проката для последующей обработки, нарезка карт под штамповку и гибку.
- Строительство. Резка кровельных материалов, профнастила, элементов вентиляции и водостоков.
- Производство металлоконструкций. Нарезка полос и фасонных деталей для сварки каркасов, рам, ферм.
- Вентиляция и кондиционирование. Раскрой оцинкованного листа для воздуховодов, фасонных изделий, шинорейки — профильное направление компании «Вентас».
- Малый бизнес и бытовой сектор. Изготовление вывесок, элементов ограждений, декоративных изделий из тонколистового металла.
Промышленные модели позволяют обрабатывать листы длиной до 3200 мм и более, что покрывает потребности большинства участков.
Конструкция и ключевые узлы
Типовая электромеханическая гильотина включает:
- Станина (рама). Массивное основание, обеспечивающее жёсткость и устойчивость.
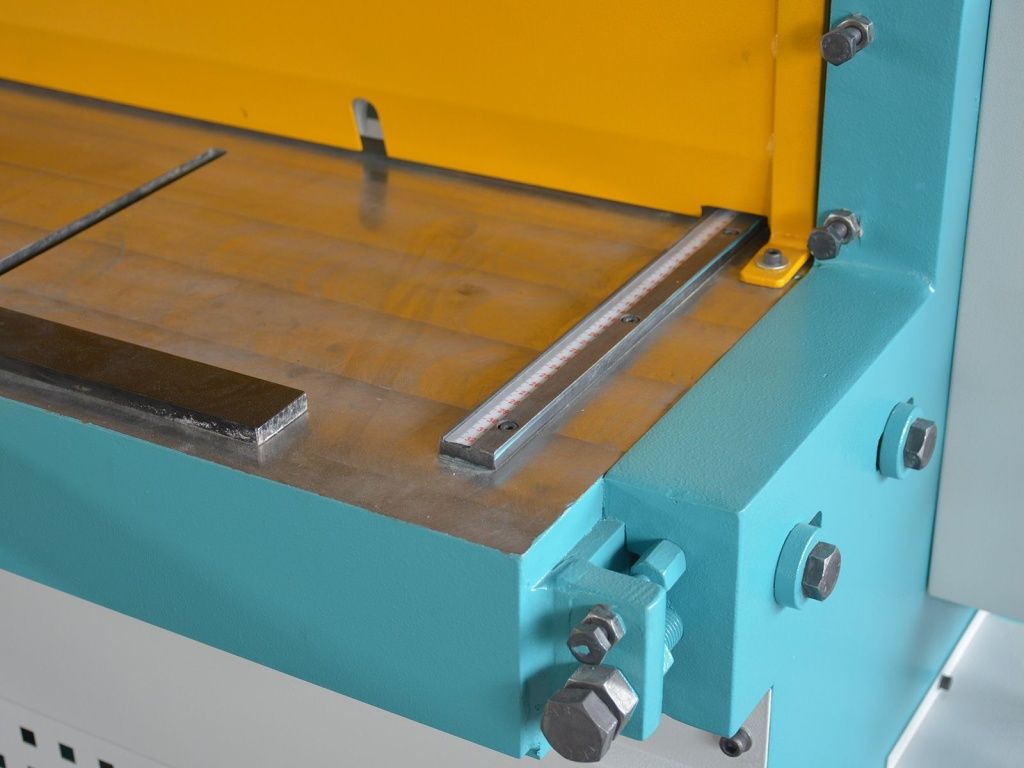
- Стол подачи с направляющими и линейками.
- Задний упор (ручной или с сервоприводом/ЧПУ).
- Прижимная балка с регулируемыми прижимами.
- Траверса с верхним ножом и нижний неподвижный нож.
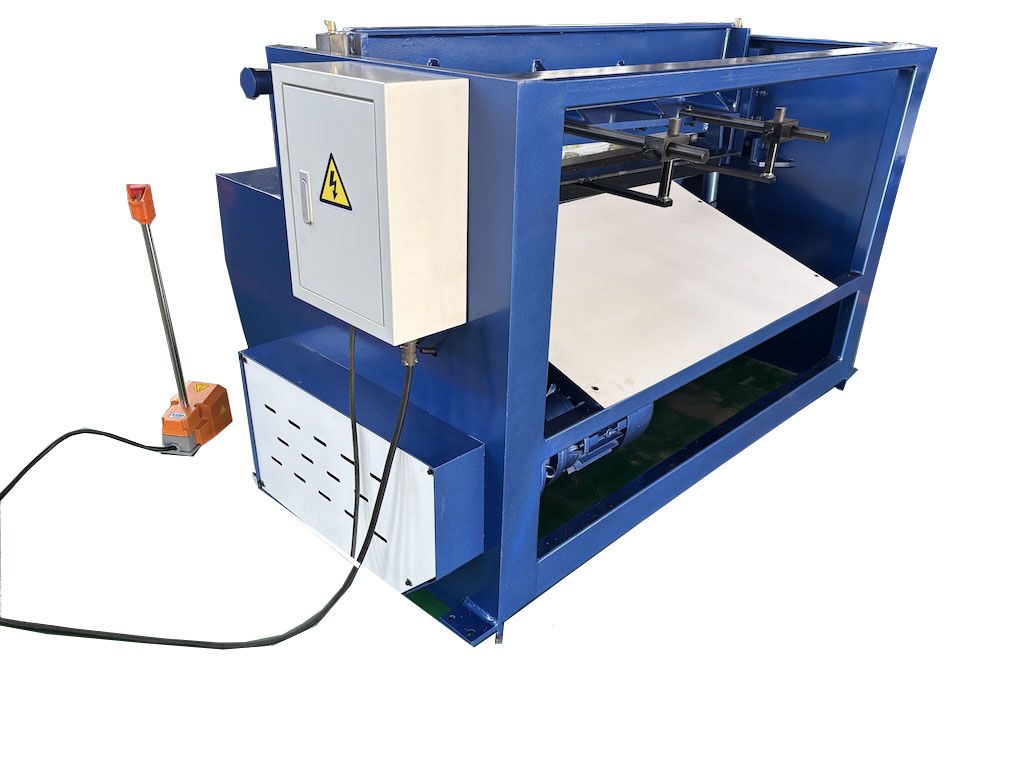
- Привод: электродвигатель + редуктор + эксцентрик/кривошип.
- Система управления: кнопки/педали, концевые выключатели, аварийный стоп, опционально ЧПУ.
- Защитные устройства: экраны, световые барьеры, блокировки.
На сайте ventas-stanki.ru представлены гильотины в разделе «Гильотины» и подкатегории «Электромеханические гильотины», в том числе модели GYT-01, GYT-02 для раскроя оцинкованного и чёрного листа.
Зазор между ножами и качество реза
Зазор между лезвиями — один из главных параметров, влияющих на чистоту кромки и ресурс ножей.
|
Материал
|
Толщина
|
Рекомендуемый зазор
|
|
Углеродистая сталь
|
2–10 мм
|
5–8 % от толщины
|
|
Углеродистая сталь
|
<1 мм
|
3–5 %
|
|
Алюминий, медь
|
любая
|
3–5 %
|
|
Нержавеющая сталь
|
любая
|
6–8 %
|
- Зазор слишком мал (<3%) — повышенный износ, металл «закусывается».
- Зазор слишком велик (>8%) — выраженные заусенцы и загиб кромки.
На станках с ЧПУ зазор часто выставляется автоматически при вводе параметров заготовки.
Ножи: материал, острота, ресурс
Ножи изготавливаются из инструментальных сталей:
|
Марка стали
|
Тип
|
Твёрдость (HRC)
|
Особенности
|
|
6ХС
|
Хромокремнистая
|
52–58
|
Базовая для стандартных задач
|
|
6ХВ2С
|
Хромовольфрамокремнистая
|
54–60
|
Для нержавеющих и высокопрочных сталей
|
|
Х12МФ
|
Высокохромистая штамповая
|
58–62
|
Максимальный ресурс, более хрупкая
|
Признаки затупления: заусенцы, рост усилия, шум. Качественные ножи допускают 5–8 заточек (до 10–12 для увеличенного сечения).
Типичные дефекты и как их устранить
|
Дефект
|
Причина
|
Решение
|
|
Заусенец на кромке
|
Большой зазор / тупые ножи
|
Скорректировать зазор, заточить/заменить ножи
|
|
Волнистость кромки
|
Слабый прижим / большой угол ножа
|
Увеличить прижим, уменьшить угол
|
|
Косой рез
|
Неравномерный зазор / износ направляющих
|
Отрегулировать зазор по длине, проверить направляющие
|
|
Вмятины в зоне прижима
|
Избыточный прижим
|
Снизить усилие, увеличить площадь контакта
|
|
Загиб кромки («крючок»)
|
Большой зазор + тупые ножи
|
Заточить ножи, отрегулировать зазор
|
|
Трещины на кромке
|
Критический износ ножа
|
Остановить станок, заменить ножи
|
Как выбрать электромеханическую гильотину
Алгоритм выбора:
- Материал и максимальная толщина. От этого зависит требуемое усилие и класс станка.
- Максимальная длина реза. Определяет габариты и модель.
- Объём производства. Для серий — электромеханика или гидравлика с ЧПУ; для единичных задач — ручные/ножные.
- Наличие ЧПУ. Нужно ли автоматическое позиционирование упора, программы раскроя, интеграция с CAD/CAM.
- Стоимость владения. Расходники (ножи), сервис, энергопотребление, доступность запчастей.
На ventas-stanki.ru можно посмотреть оборудование в выставочных залах, получить консультацию инженера и пусконаладку «под ключ».
Практические советы для инженеров
- Проверяйте станок на реальной детали перед покупкой: паспортные цифры не всегда отражают поведение на вашем материале.
- Соблюдайте регламент обслуживания: очистка от стружки, проверка зазоров, состояние прижимов, смазка направляющих.
- Контролируйте плоскостность заготовки при узком раскрое: минимизируйте угол наклона ножа, усиливайте прижим.
- Ведите журнал заточек ножей и фиксируйте качество кромки — это поможет планировать замену и избегать брака..
FAQ: Частые вопросы по электромеханическим гильотинам
▶
Что такое гильотина в металлообработке?
Гильотина в контексте работы с металлом — это станок для прямолинейной резки листового проката, где верхний подвижный нож опускается на нижний неподвижный, разделяя заготовку сдвиговым усилием.
▶
Как объяснить, что такое гильотина, не-инженеру?
Простыми словами: большие промышленные ножницы с электроприводом, которые режут металлический лист по линейке быстро и точно, прижимая его перед резом, чтобы не сдвинулся.
▶
Как работает гильотина с электромеханическим приводом?
У электромеханических гильотин электродвигатель через редуктор вращает эксцентрик/кривошип, который преобразует вращение в возвратно-поступательное движение траверсы с ножом; лист прижимается и разрезается за один ход под углом.
▶
Чем электромеханические гильотины отличаются от гидравлических?
Электромеханические модели отличаются отсутствием гидравлической станции и масла, более высокой скоростью цикла (20–40 ходов/мин), быстрым стартом без прогрева и меньшими затратами на обслуживание, но имеют фиксированный ход ножа в отличие от регулируемого у гидравлики.
Популярные категории металлообрабатывающего оборудования
 Вход